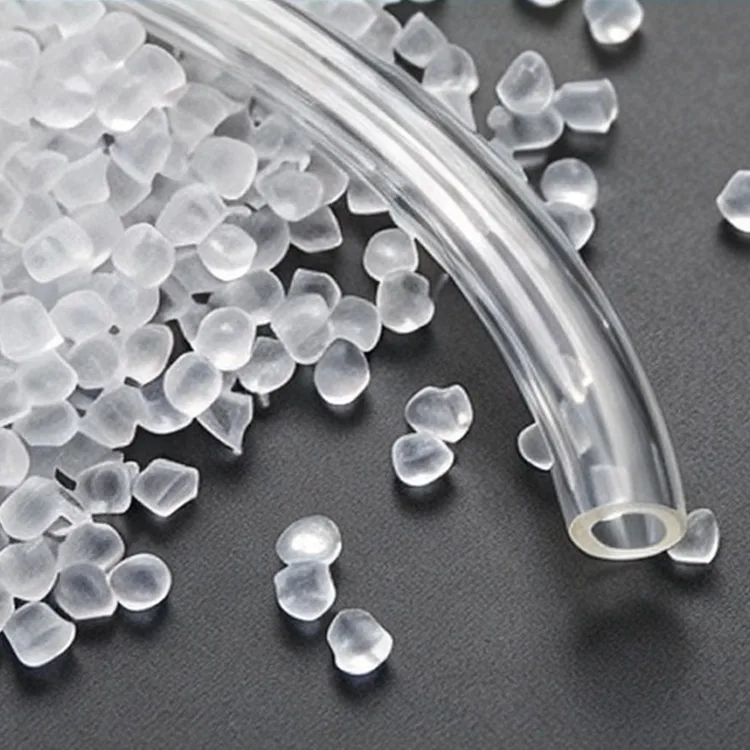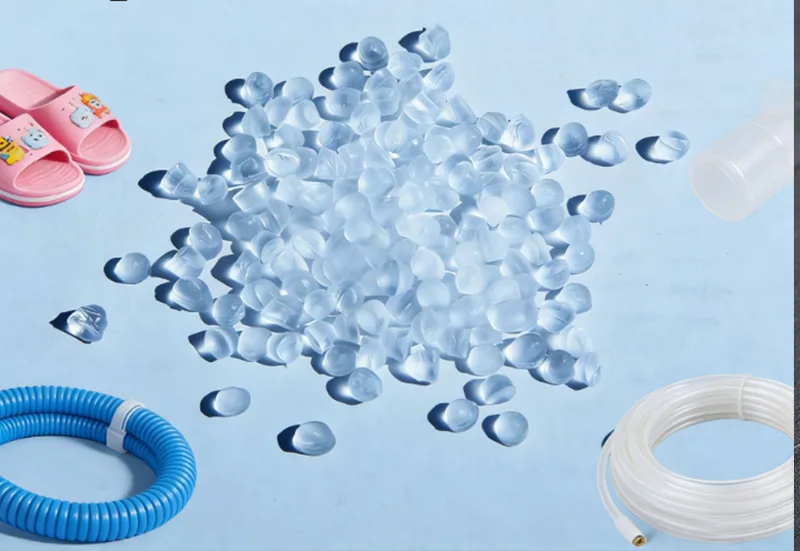
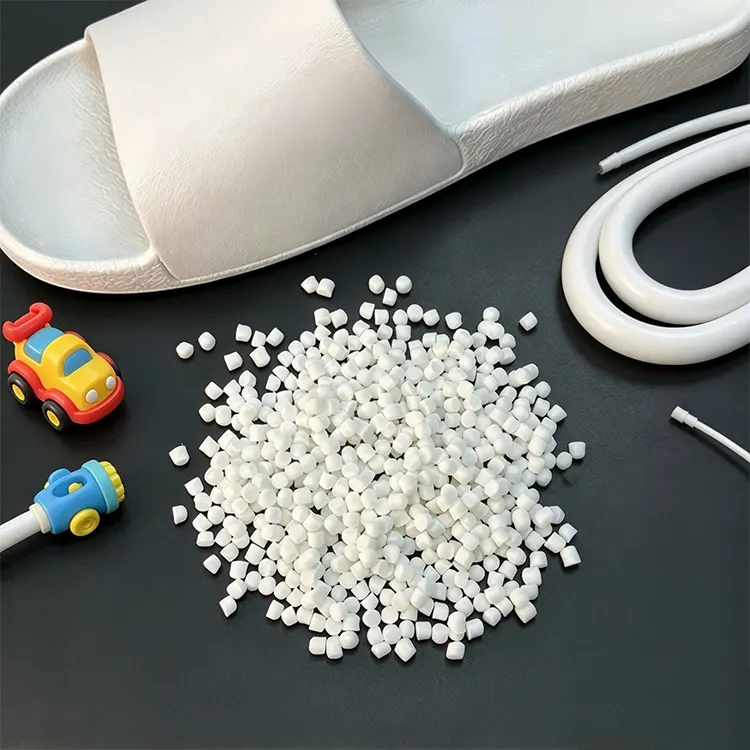
Ciągła stabilność produkcji jest głównym czynnikiem branym pod uwagę, gdy Zhongwang pomaga procesorom B2B w wyborzePCV klasy wytłaczanejdo rur, profili, arkuszy lub rurek.
Wytłaczanie PVC różni się od formowania wtryskowego partiami, ponieważ materiał musi przemieszczać się przez urządzenia przetwarzające w sposób ciągły, zachowując stabilną plastyfikację i wydajność matrycy.
Żywica jest zazwyczaj dostarczana w postaci białego proszku zmieszanego z odpowiednimi stabilizatorami, smarami, środkami pomocniczymi w przetwarzaniu, wypełniaczami, plastyfikatorami lub innymi dodatkami, zgodnie z wymaganiami gotowego produktu.
Podczas wytłaczania przygotowany materiał jest transportowany, podgrzewany, plastyfikowany i przepychany przez matrycę. Następnie jest on schładzany i dopasowywany w celu uzyskania wymaganego przekroju poprzecznego.
W tym procesie gatunek żywicy i skład współpracują ze sobą. Nawet odpowiedni polimer bazowy może dawać niedopuszczalne rezultaty, jeśli jego zachowanie podczas stapiania nie jest zgodne z konstrukcją śruby, profilem temperaturowym lub systemem smarowania.
Wytłaczanie PVC wymaga, aby materiał osiągnął odpowiedni stan stopienia podczas przejścia przez cylinder.
Niewystarczające stopienie może przyczynić się do słabych właściwości mechanicznych lub złego wyglądu powierzchni. Nadmierna ekspozycja termiczna może spowodować degradację i widoczne odbarwienia.
Odpowiednie warunki przetwarzania zależą od właściwości żywicy, składu preparatu, konfiguracji ślimaka, wydajności sprzętu i zamierzonej wydajności.
Dlatego przetwórcy powinni traktować plastyfikację jako kontrolowaną zmienną produkcyjną, a nie polegać wyłącznie na temperaturze beczki.
Wartość K jest jednym ze wskaźników technicznych stosowanych do charakteryzowania żywicy PVC i jest powiązana z masą cząsteczkową.
Różne zakresy mas cząsteczkowych mogą wpływać na zachowanie podczas stapiania, właściwości mechaniczne i przetwarzalność.
Wymaganą wartość K należy wybrać w zależności od kategorii produktu, receptury i sprzętu przetwarzającego. Dostarczone informacje o produkcie nie ustanawiają jednego uniwersalnego zakresu wartości K dla każdego zastosowania wytłaczania.
Wewnętrzne i zewnętrzne smarowanie wpływa na sposób, w jaki preparat PVC przemieszcza się przez wytłaczarkę i wchodzi w interakcję z powierzchniami przetwarzającymi.
Nieodpowiedni balans środka smarnego może mieć wpływ na czas stapiania, moment obrotowy obróbki, jakość powierzchni i stabilność wytłaczania.
Korekty receptury należy weryfikować na podstawie rzeczywistych prób produkcyjnych, a nie oceniać niezależnie od żywicy.
PVC wymaga odpowiedniej stabilizacji termicznej podczas przetwarzania.
Niewystarczająca stabilizacja lub nadmierne nagrzewanie może skutkować odbarwieniem i degradacją, zwłaszcza gdy materiał pozostaje w cylindrze lub matrycy dłużej niż zamierzono.
Temperatury przetwarzania i czas przebywania powinny być kontrolowane w zależności od wybranego gatunku i kompletnej receptury.
Stabilny stop nie daje automatycznie gotowej rury lub profilu o stałych wymiarach.
Po opuszczeniu matrycy ekstrudat należy schłodzić i kontrolować za pomocą urządzeń odpowiednich do jego przekroju.
Do produkcji rur można zastosować systemy próżniowego wymiarowania i chłodzenia w celu ustalenia wymaganej średnicy zewnętrznej, okrągłości i grubości ścianki.
Skład materiału, wydajność wytłaczania, prędkość odciągania, temperatura chłodzenia i warunki wymiarowania wpływają na końcowe wymiary.
Wymagania mechaniczne i związane z ciśnieniem należy ocenić zgodnie z rzeczywistym zastosowaniem rury i odpowiednimi normami produktowymi.
Wytłaczanie profili polega na utrzymywaniu złożonych kształtów przekroju poprzecznego na ciągłych długościach produkcyjnych.
Nierówne chłodzenie, niestabilna wydajność lub nieodpowiednie warunki matrycy mogą powodować skręcenie, zmianę wymiarów lub wady powierzchni.
W przypadku profili sztywnych wymagania dotyczące receptury mogą obejmować sztywność, udarność, wygląd i odporność na warunki atmosferyczne, jeśli planowane jest użycie na zewnątrz.
Produkcja arkuszy wymaga zwrócenia uwagi na rozkład stopu, kontrolę grubości, chłodzenie i wykończenie powierzchni.
Wybrany skład należy ocenić pod kątem wymaganej sztywności produktu, właściwości mechanicznych i zamierzonego środowiska pracy.
Elastyczne wytłaczanie PVC zawiera odpowiedni system plastyfikatorów, aby uzyskać wymaganą miękkość i zachowanie przy zginaniu.
Wybór plastyfikatora wpływa na elastyczność, zachowanie termiczne i zgodność z zamierzonym zastosowaniem.
Gotowy produkt należy przetestować pod kątem odpowiednich wymagań mechanicznych, chemicznych i regulacyjnych.
| Przedmiot | Informacje referencyjne |
|---|---|
| Nazwa produktu | PCV klasy wytłaczanej |
| Marka | Zhongwang |
| Polimer | Polichlorek winylu |
| Formularz materialny | Biała żywica w proszku |
| Podstawowa metoda przetwarzania | Ciągłe wytłaczanie |
| Wartość K | Zależne od klasy |
| Gęstość pozorna | Zależne od klasy |
| Charakterystyka fuzji | Zależne od gatunku i receptury |
| Zachowanie podczas przetwarzania stopu | Zależne od gatunku i receptury |
| Twardość | Zależne od preparatu |
| Właściwości mechaniczne | Zależne od gatunku i receptury |
| Stabilność termiczna | Zależne od preparatu |
| Elastyczność | Zależne od preparatu |
| Gotowy produkt w kolorze | Zależne od preparatu |
| Opakowanie | Standardowe opakowanie z żywicy |
| Dostępne dokumenty | TDS, COA i obowiązujące specyfikacje produktu |
Wady powierzchni mogą wynikać z nieodpowiedniego stopienia, nadmiernego lub niewystarczającego smarowania, niestabilności stopu, zanieczyszczenia matrycy lub nieprawidłowych temperatur przetwarzania.
Przed zmianą żywicy bazowej przetwórcy powinni sprawdzić skład materiału, stan matrycy, profil temperaturowy i stabilność linii.
Żółknięcie lub inne nieoczekiwane zmiany koloru mogą wskazywać na degradację termiczną lub problem z systemem stabilizatora.
Należy zbadać czas przebywania materiału, temperaturę cylindra, temperaturę matrycy i stabilność preparatu.
Zmiany grubości rur mogą być związane z niestabilną wydajnością wytłaczania, centrowaniem matrycy, prędkością odciągania lub warunkami chłodzenia.
Zachowanie materiału podczas przetwarzania należy rozpatrywać łącznie z mechanicznymi dostosowaniami linii produkcyjnej.
Wypaczenie może wynikać z nierównomiernego chłodzenia, nieodpowiedniego rozmiaru, naprężeń wewnętrznych lub różnic w prędkości wytłaczania.
Gotowe profile należy poddać przeglądowi po wystygnięciu i ustabilizowaniu wymiarów, a nie dopiero bezpośrednio po opuszczeniu matrycy.
Różnice mechaniczne mogą wynikać ze zmian gatunku, niespójności receptury, niewystarczającego stopienia lub różnic w przetwarzaniu pomiędzy partiami produkcyjnymi.
Utrzymywanie spójnych specyfikacji materiałów i dokumentacji produkcyjnej pomaga zidentyfikować przyczynę nieoczekiwanych wyników.
| Czynnik | Sztywne wytłaczanie PCV | Elastyczne wytłaczanie PCV |
|---|---|---|
| Typowe produkty | Rury, profile okienne, blachy sztywne, elementy konstrukcyjne | Węże elastyczne, tulejki ochronne, taśmy uszczelniające, osłony kabli |
| Zastosowanie plastyfikatora | Ograniczona lub żadna, w zależności od receptury | Wybrany układ plastyfikatorów |
| Główny nacisk na właściwość | Sztywność, zachowanie udarowe, stabilność wymiarowa | Elastyczność, zachowanie przy zginaniu, właściwości mechaniczne specyficzne dla zastosowania |
| Uwagi dotyczące przetwarzania | Fuzja, geometria profili, chłodzenie, wymiarowanie | Plastyfikacja, stabilność wytłaczania, miękkość, chłodzenie |
Zhejiang Zhongwang International Trade Co., Ltd. działa w Yuyao China Plastics City, głównym ośrodku handlu surowcami z tworzyw sztucznych, wspieranym przez regionalne zasoby magazynowe i logistyczne.
DlaPCV klasy wytłaczanejzamówienia, kupujący powinni podać kategorię produktu, preferowany gatunek żywicy lub wartość K, konfigurację ślimaka, wymagania dotyczące sztywnej lub elastycznej receptury, moc wyjściową linii i specyfikacje produktu gotowego.
Tam, gdzie występują problemy na istniejącej linii do wytłaczania, szczegóły, takie jak zachowanie podczas stapiania, wady powierzchni, różnice wymiarowe i warunki przetwarzania mogą pomóc w dyskusjach na temat materiałów.
Wybrany gatunek należy potwierdzić na podstawie karty danych technicznych i certyfikatu analizy, a następnie przeprowadzić próby aplikacyjne przed produkcją komercyjną.
Do ciągłego formowania za pomocą matrycy wybiera się PCW klasy wytłaczanej, natomiast PCW klasy wtryskowej stosuje się w recepturach odpowiednich do wypełniania poszczególnych wnęk formy. Charakterystyka przetwarzania i wymagania dotyczące dodatków muszą być dopasowane do zamierzonej metody.
Wartość K jest powiązana z masą cząsteczkową PVC i może wpływać na przetwarzalność i zachowanie mechaniczne. Odpowiednia wartość zależy od gotowego produktu, receptury i sprzętu do wytłaczania.
Można rozważyć żywicę bazową w różnych recepturach, ale dla każdego zastosowania należy ocenić wymagany gatunek i system dodatków. Produkty elastyczne zwykle wymagają odpowiednich plastyfikatorów, podczas gdy produkty sztywne mają różne wymagania dotyczące składu i wydajności.
Potencjalne przyczyny obejmują słabe stopienie, niewłaściwe smarowanie, zanieczyszczenie matrycy, niestabilność stopu i nieprawidłowe temperatury przetwarzania. Diagnoza powinna uwzględniać zarówno skład materiału, jak i sprzęt do wytłaczania.
Nie. Ostateczne wymiary zależą również od konstrukcji matrycy, wydajności wytłaczania, chłodzenia, rozmiaru, prędkości odciągania i fizycznego zachowania kompletnej receptury.
Kupujący powinni dostarczyć zamierzony produkt wytłaczany, preferowaną wartość K lub istniejącą klasę, konfigurację sprzętu, wymagania dotyczące receptury, docelowe wymiary, wielkość produkcji oraz wszelkie szczególne wymagania mechaniczne lub regulacyjne.
Adres
Budynek 1, Międzynarodowe Centrum Biznesowe China Plastics, nr 285 Shunda West Road, Yuyao City, Ningbo City, prowincja Zhejiang, Chiny
Tel
Jeśli masz jakiekolwiek pytania dotyczące oferty lub współpracy, napisz do nas e-mail lub skorzystaj z poniższego formularza zapytania. Nasz przedstawiciel handlowy skontaktuje się z Tobą w ciągu 24 godzin. Dziękuję za zainteresowanienasze produkty.