Producenci chcący pozyskać EVA o średniej VA za pośrednictwem Zhongwang mogą wybierać gatunki żywic zgodnie z wymaganiami mechanicznymi i procesowymi dotyczącymi produkcji pianek, folii i klejów.
Materiał jest kopolimerem etylenu i octanu winylu zawierającym około 15–28% wag. octanu winylu. Jego właściwości mieszczą się pomiędzy gatunkami o niższej VA, bardziej podobnymi do polietylenu, a gatunkami o wyższej VA, które są bardziej miękkie i bardziej polarne.
Segmenty etylenowe zapewniają wytrzymałość strukturalną i stabilność wymiarową, podczas gdy octan winylu zmniejsza krystaliczność i zwiększa elastyczność.
Ta kombinacja jest przydatna w zastosowaniach, w których produkt musi się zginać lub pochłaniać odkształcenia bez utraty wytrzymałości stopu wymaganej podczas produkcji.
Ponieważ materiał służy kilku różnym branżom, najważniejsze wskaźniki techniczne różnią się w zależności od produktu. Producenci pianek skupiają się na rozszerzalności i stabilności komórek, producenci folii skupiają się na zachowaniu stopu i uszczelnieniu, natomiast producenci klejów oceniają lepkość i skuteczność wiązania.
Pianka EVA jest szeroko stosowana tam, gdzie wymagana jest amortyzacja, niska waga i elastyczność.
W dostarczonym numerze referencyjnym określono gatunki spieniające zawierające około 15–22% wag. VA i wartości MFR wynoszące 1,5–6 g/10 min.
Gatunki te można stosować w przypadku podeszew środkowych butów, mat do ćwiczeń, piankowych opakowań ochronnych i innych produktów amortyzujących.
Podczas spieniania wytwarzanie gazu i wytrzymałość stopu polimeru muszą być zrównoważone, aby umożliwić rozszerzanie się materiału przy jednoczesnym zachowaniu zamierzonej struktury komórkowej.
Niewystarczająca wytrzymałość stopu może prowadzić do niestabilnego wzrostu lub zapadnięcia się komórek. Nadmierna lepkość może zakłócać rozszerzanie i wypełnianie formy.
Dlatego też należy ocenić odpowiedni gatunek, biorąc pod uwagę wybrany środek porotwórczy, system sieciujący, jeśli ma to zastosowanie, sprzęt produkcyjny i zamierzoną gęstość piany.
Produkty piankowe mogą się kurczyć lub odkształcać, jeśli chłodzenie jest niewystarczające lub proces nie jest odpowiednio kontrolowany.
Temperatura formy, czas chłodzenia, warunki ekspansji i skład preparatu wpływają na ostateczne wymiary.
W przypadku elementów obuwia producenci powinni również ocenić zachowanie przy ściskaniu, sprężystość i spójność wymiarową po kondycjonowaniu.
EVA o średnim VA można również stosować w wybranych zastosowaniach folii, gdzie ważna jest elastyczność i właściwości uszczelniające.
Dostarczona kategoria folii obejmuje około 15–20% wag. VA przy wartościach MFR 2–12 g/10 min.
Materiały te dotyczą elastycznych warstw opakowań, wybranych folii rolniczych i kompatybilnych wielowarstwowych struktur folii.
EVA można włączyć do konstrukcji opakowania w celu modyfikacji właściwości zgrzewania.
Na podstawie konstrukcji gotowej folii należy sprawdzić zachowanie inicjacji zgrzewu, wytrzymałość zgrzewu, grubość powłoki i zgodność z sąsiednimi warstwami.
Zawartość VA jest jednym z czynników wpływających na zachowanie termiczne, ale nie określa właściwości uszczelniających niezależnie od receptury i warunków produkcji.
W produkcji folii rozdmuchiwanej lub wylewanej MFR wpływa na przepływ polimeru przez urządzenia do wytłaczania.
Gatunek o nieodpowiednim zachowaniu w stanie stopionym może przyczynić się do zmian grubości, niestabilności powłoki lub trudności w przetwarzaniu.
Wybór żywicy powinien uwzględniać metodę wytłaczania, docelową grubość, prędkość linii, warunki chłodzenia i wszelkie dodatkowe składniki mieszanki.
Folie rolnicze i inne outdoorowe mogą wymagać dodatkowej stabilizacji UV.
Opakowania przeznaczone do bezpośredniego kontaktu z żywnością muszą mieć odpowiednią klasę i kompletną recepturę, która spełnia obowiązujące wymagania dotyczące kontaktu z żywnością.
Ani odporności na warunki atmosferyczne, ani zgodności z żywnością nie należy zakładać na podstawie samego procentu VA.
Wybrane gatunki w zakresie średniej VA są stosowane w klejach topliwych do opakowań, etykiet, opraw introligatorskich i zastosowań związanych z higieną.
Oryginalne źródło podaje gatunki klejów zawierające około 18–28% wag. VA i wartości MFR 15–150 g/10 min.
Żywice te można mieszać z kompatybilnymi lepiszczami, woskami i przeciwutleniaczami, aby uzyskać zamierzone właściwości płynięcia i wiązania.
W przeciwieństwie do produkcji pianki, gdzie ważna jest wystarczająca wytrzymałość stopu, formuła kleju może wymagać większego przepływu stopu podczas mieszania i nakładania.
Gotowy klej należy sprawdzić pod kątem lepkości użytkowej, wiązania, wytrzymałości kohezyjnej i przyczepności do zamierzonego podłoża.
| Przedmiot | Specyfikacja referencyjna |
|---|---|
| Nazwa produktu | Średnio VA EVA |
| Marka | Zhongwang |
| Polimer | Kopolimer etylenu i octanu winylu |
| Zawartość octanu winylu | 15–28% wag., w zależności od gatunku |
| Szybkość płynięcia stopu | 1,5–150 g/10 min (190°C/2,16 kg) |
| Gęstość | 0,930–0,955 g/cm3 |
| Temperatura topnienia | 65–88°C, zakres odniesienia |
| Wytrzymałość na rozciąganie | 12–22 MPa, typowe |
| Wydłużenie przy zerwaniu | 600–800%, typowe |
| Temperatura mięknienia Vicata | typowo 50–65°C |
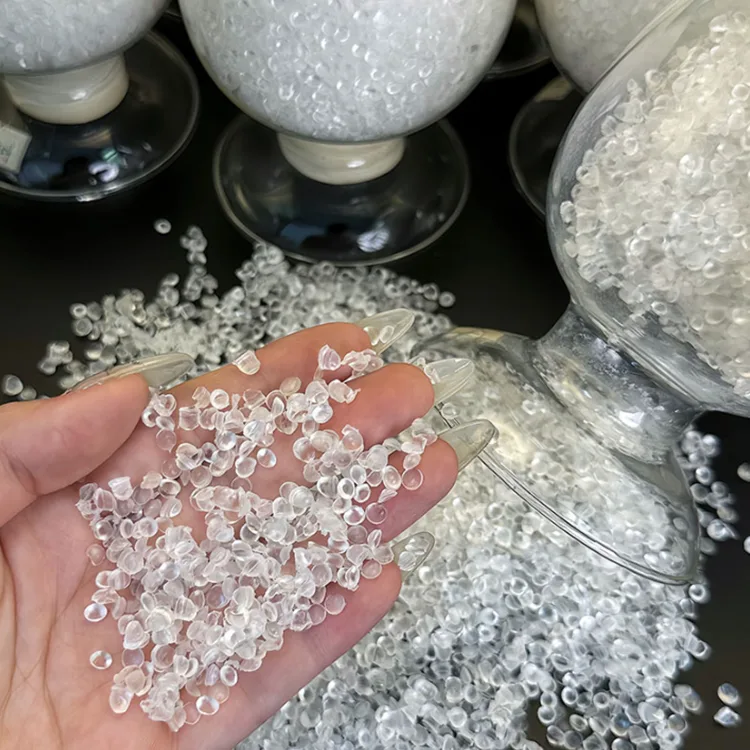
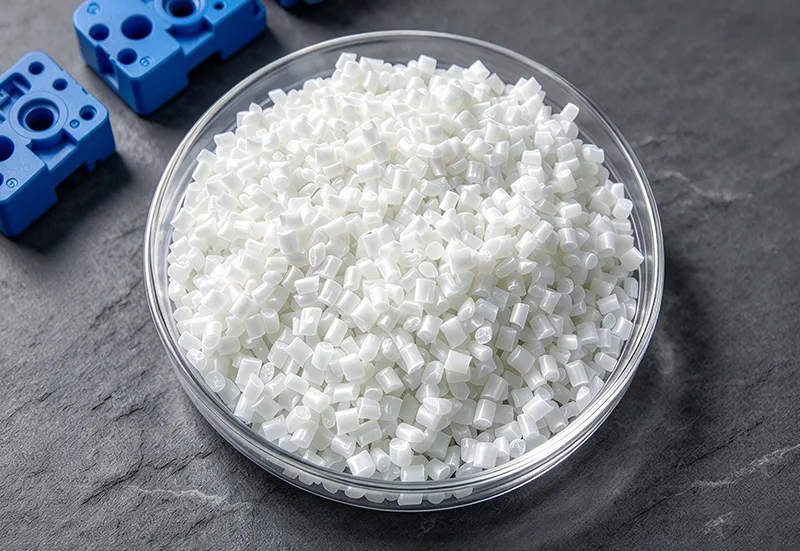
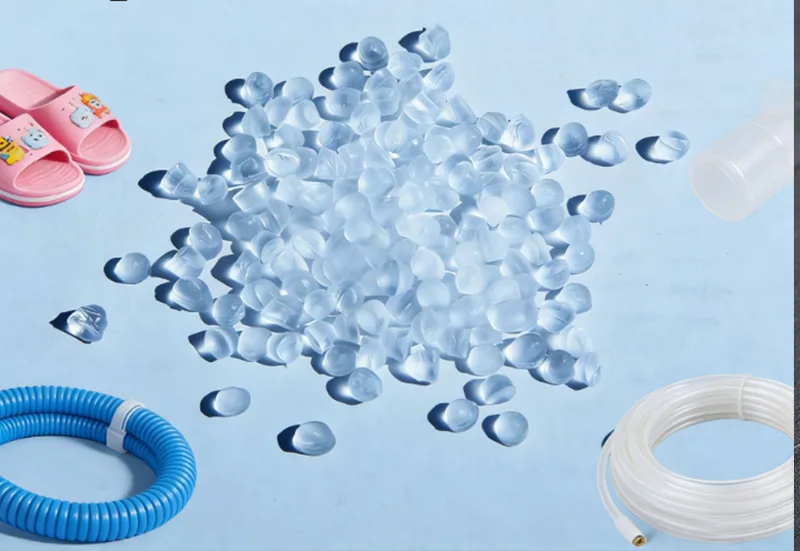
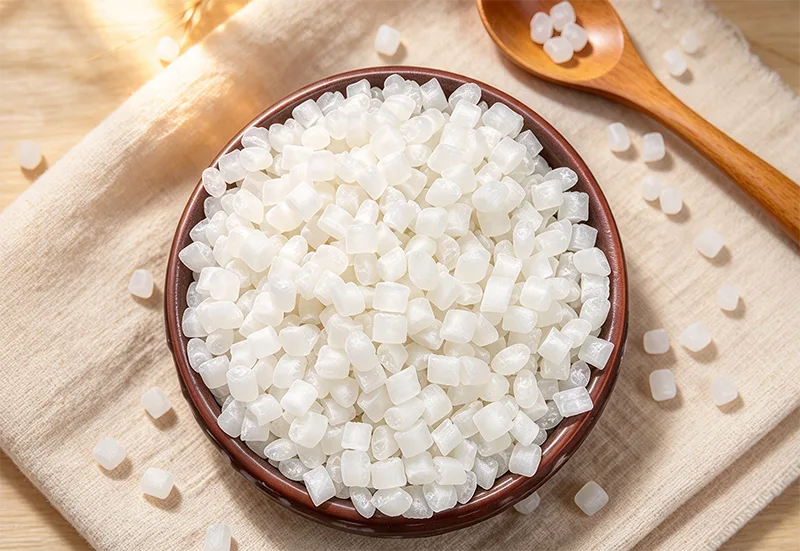
| Wygląd | Półprzezroczyste lub mlecznobiałe granulki |
| Metody przetwarzania | Spienianie, folia rozdmuchiwana, folia wylewana, powlekanie przez wytłaczanie, wytłaczanie kabli, formowanie wtryskowe |
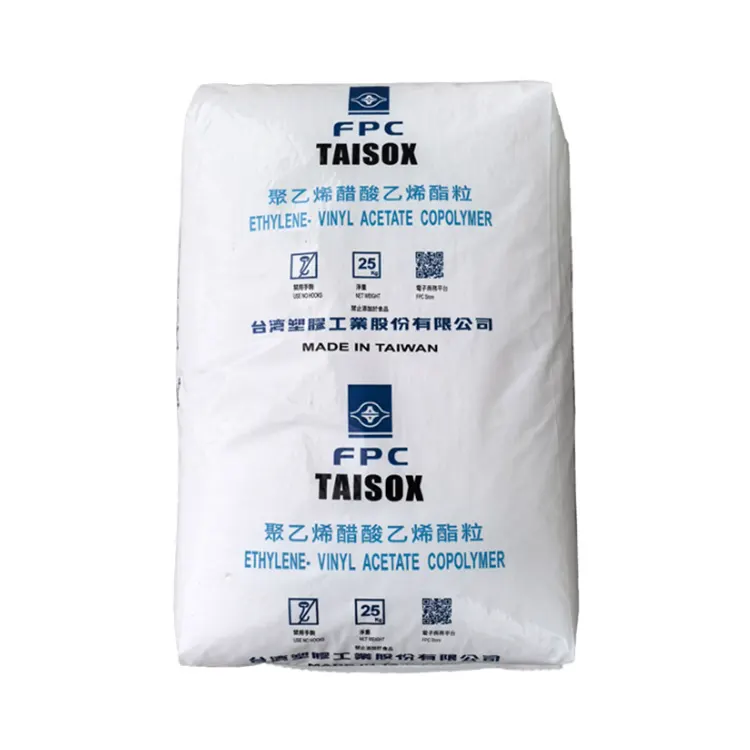
| Opakowanie | Worek tkany chroniący przed wilgocią 25 kg |
| Dokumenty techniczne | TDS, COA, SDS i obowiązujące raporty z testów fizycznych |
| Trasa produkcyjna | Referencyjny MFR | Główne kwestie związane z przetwarzaniem |
|---|---|---|
| Pieniący się | 1,5–6 g/10 min | Wytrzymałość w stanie stopionym, stabilność rozszerzalności, struktura komórkowa pianki |
| Wytłaczanie folii | 2–12 g/10 min | Stabilność wytłaczania, kontrola grubości, właściwości uszczelniające |
| Klej topliwy | 15–150 g/10 min | Zachowanie przy mieszaniu, lepkość aplikacji, skład wiążący |
Zła struktura pianki może wynikać z nieodpowiedniego MFR żywicy, układu poroforu, warunków przetwarzania lub niewystarczającego chłodzenia.
Producenci powinni sprawdzić współczynnik rozszerzalności, strukturę komórek, temperaturę formy i zmiany wymiarów po formowaniu.
Podczas produkcji folii niestabilne wytłaczanie, zanieczyszczenie lub niewłaściwe chłodzenie mogą powodować wady powierzchni i nierówną grubość.
Gatunek żywicy należy ocenić łącznie z procesem wytłaczania i składem pełnej folii.
Dostarczona dokumentacja techniczna zaleca temperaturę beczki wynoszącą około 130–180°C i przestrzega przed długotrwałym narażeniem na działanie temperatur powyżej 200°C.
Nadmierna temperatura lub czas przebywania mogą powodować degradację, nieprzyjemny zapach, odbarwienie i zmiany właściwości materiału.
Ustawienia przetwarzania powinny być zgodne z zaleceniami wybranej klasy.
Niestabilizowana EVA może ulec zmianie koloru i właściwości mechanicznych podczas długotrwałej ekspozycji na promieniowanie UV.
Dlatego też przy zastosowaniach folii lub kabli na zewnątrz należy uwzględnić preparaty stabilizowane promieniami UV i reprezentatywne testy starzenia.
Zhejiang Zhongwang International Trade Co., Ltd. znajduje się w Yuyao China Plastics City, gdzie nawiązane relacje z dostawcami produktów petrochemicznych i zasoby logistyczne wspierają zakupy żywic przemysłowych.
Podczas pozyskiwaniaŚrednio VA EVA, kupujący powinni określić zamierzone zastosowanie przed określeniem gatunku. W przypadku spieniania przydatne wymagania obejmują gęstość docelową, współczynnik rozszerzalności, twardość i metodę przetwarzania. W przypadku folii ważne szczegóły obejmują grubość, wymagania dotyczące uszczelnienia i warunki wytłaczania.
Producenci klejów powinni podać docelową zawartość VA, płynność stopu, składniki receptury i zastosowanie kleju.
Odpowiednie specyfikacje materiałowe można potwierdzić na podstawie TDS i COA wybranego gatunku. Przed zamówieniami masowymi zalecane są próby laboratoryjne i pilotażowe.
Materiał oferuje połączenie elastyczności i wytrzymałości w stanie stopionym, które może być odpowiednie dla wybranych receptur pianek. Ostateczna wydajność amortyzacji i rozszerzalności zależy od zawartości VA, MFR, środka porotwórczego, systemu sieciowania i warunków przetwarzania.
Gatunek zorientowany na klej może mieć znacznie wyższy MFR i niewystarczającą wytrzymałość stopu dla zamierzonego procesu spieniania. Może to utrudnić stabilne tworzenie komórek. Przydatność dowolnego gatunku należy sprawdzić na podstawie rzeczywistej receptury.
Wybrane gatunki można ocenić jako składniki elastycznych folii opakowaniowych. Zastosowania mające bezpośredni kontakt z żywnością wymagają dokumentacji zgodności dla danego gatunku i oceny całej struktury folii w zamierzonych warunkach kontaktu.
Zwiększanie zawartości octanu winylu ogólnie zmniejsza krystaliczność polimeru i zwiększa miękkość. Jednakże na elastyczność gotowego produktu wpływa również masa cząsteczkowa, skład, przetwarzanie i geometria produktu.
Przydatne szczegóły obejmują docelowy procent VA, MFR, gęstość pianki, twardość, współczynnik rozszerzalności, proces produkcyjny, wymaganą ilość i dowolny istniejący gatunek materiału używany do porównania.
Adres
Budynek 1, Międzynarodowe Centrum Biznesowe China Plastics, nr 285 Shunda West Road, Yuyao City, Ningbo City, prowincja Zhejiang, Chiny
Tel
Jeśli masz jakiekolwiek pytania dotyczące oferty lub współpracy, napisz do nas e-mail lub skorzystaj z poniższego formularza zapytania. Nasz przedstawiciel handlowy skontaktuje się z Tobą w ciągu 24 godzin. Dziękuję za zainteresowanienasze produkty.