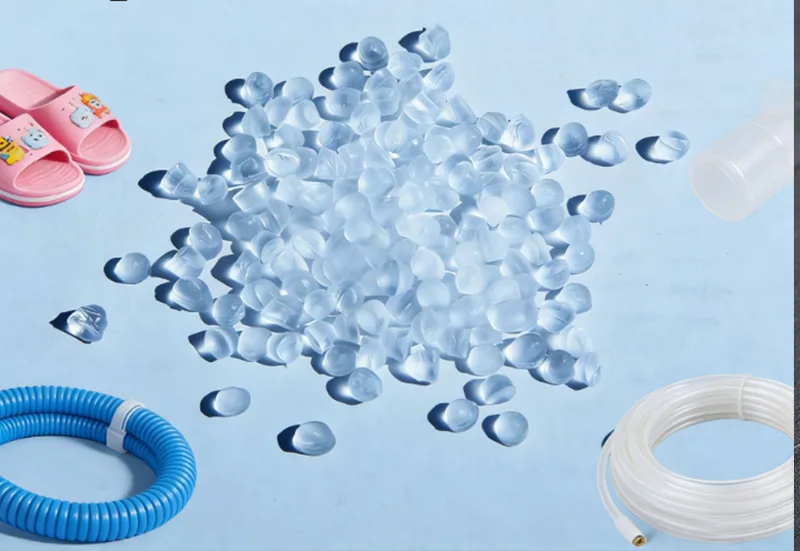
Przed określeniem żywicy nylonowej PA6 do zamówienia produkcyjnego inżynierowie mogą współpracować z Zhongwangiem, aby porównać właściwości formowanego na sucho z wymiarami i właściwościami mechanicznymi oczekiwanymi po narażeniu na środowisko. Poliamid 6 jest półkrystalicznym tworzywem termoplastycznym wytwarzanym z kaprolaktamu i powszechnie stosowanym do elementów formowanych i wytłaczanych.
Materiał zawiera polarne grupy amidowe, które wpływają na jego właściwości mechaniczne i chemiczne, ale także powodują, że jest higroskopijny. Wchłonięta wilgoć może zwiększyć elastyczność i udarność, jednocześnie zmniejszając sztywność i powodując pęcznienie wymiarowe. Zmiany te mają szczególne znaczenie w przypadku opasek kablowych, obudów przekładni, elementów zatrzaskowych i zespołów ściśle dopasowanych.
Jego stosunkowo użyteczna wytrzymałość i charakterystyka przetwarzania stopu pozwalają na wybór różnych gatunków do formowania wtryskowego, wytłaczania i modyfikowanych zastosowań inżynieryjnych. Jednakże gatunek do wtryskiwania o wysokim przepływie i gatunek do wytłaczania o dużej lepkości nie są bezpośrednimi substytutami.
Jednym z najważniejszych czynników projektowych związanych z żywicą nylonową PA6 jest różnica między materiałem uformowanym na sucho a materiałem kondycjonowanym wilgocią. W dostarczonym numerze referencyjnym określono równowagową zawartość wilgoci na poziomie około 2–3% przy wilgotności względnej 50%, przy czym rzeczywista absorpcja zależy od gatunku i warunków środowiskowych.
Kiedy precyzyjny element pochłania wilgoć, zmiany wymiarów mogą mieć wpływ na luzy, siłę mocowania lub dopasowanie zespołu. Właściwości rozciągające i zginające w stanie suchym nie powinny być automatycznie wykorzystywane do przewidywania właściwości użytkowych po kondycjonowaniu.
Element zatrzaskowy musi ugiąć się podczas montażu bez niedopuszczalnego złamania, a następnie zachować wystarczającą siłę trzymania. Kondycjonowanie wilgocią może zmienić zarówno sztywność, jak i plastyczność, dlatego testy powinny odzwierciedlać oczekiwane środowisko przechowywania i obsługi produktu.
Małe przekładnie i ruchome elementy wymagają odpowiedniej odporności na zużycie i stałych luzów. Weź pod uwagę wilgotność, temperaturę pracy, współpracujące powierzchnie i smarowanie wraz z właściwościami mechanicznymi wybranej żywicy.
Tam, gdzie otwory na śruby, szczeliny montażowe lub otwory złączy mają wąskie tolerancje, należy zmierzyć reprezentatywne części formowane zarówno po wyprodukowaniu, jak i po określonym okresie kondycjonowania w środowisku.
Referencyjny MFR: 12–24 g/10 min w 235°C/2,16 kg. Ta kategoria łączy przebieg przetwarzania i właściwości mechaniczne opasek kablowych, elementów złącznych, małych przekładni, elementów urządzeń i ogólnych części formowanych.
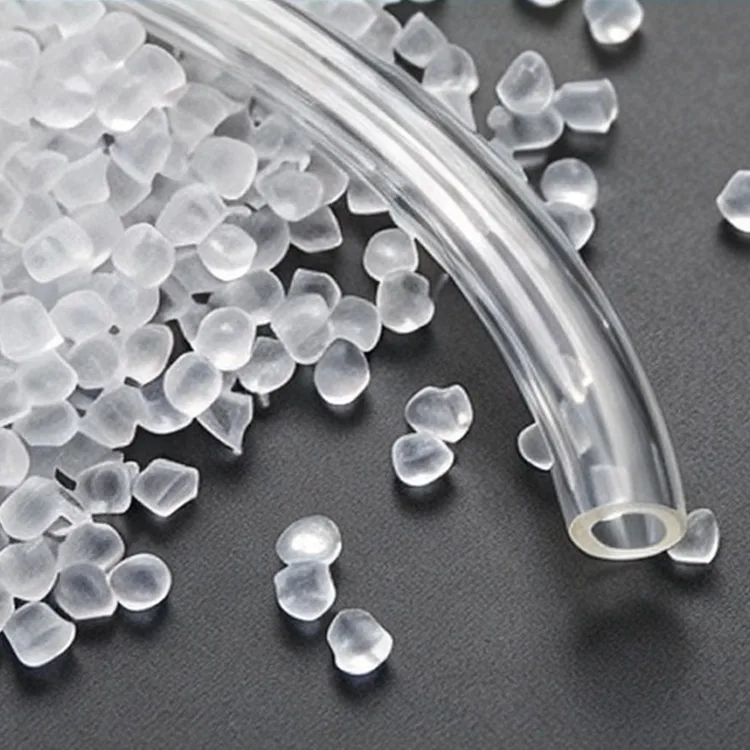
Referencyjny MFR: 4–9 g/10 min w tych samych warunkach. Wyższa masa cząsteczkowa i wytrzymałość stopu sprawiają, że te gatunki nadają się do stosowania w foliach, monofilamentach, rurkach i wybranych artykułach formowanych z rozdmuchem.
Preparaty modyfikowane elastomerami stosuje się tam, gdzie odporność na uderzenia, szczególnie w niskiej temperaturze, jest ważniejszym wymaganiem niż standardowa sztywność. Zastosowania obejmują samochodowe elementy ochronne i sprzęt narażony na wstrząsy.
Wybrane receptury mogą posiadać klasyfikację UL94 V-2 lub V-0 w określonych warunkach testowych. Obudowy elektryczne i elementy zacisków muszą być dopasowane do wymaganej grubości ścianek i udokumentowanej odporności ogniowej.
| Parametr | Dane referencyjne |
|---|---|
| Nazwa produktu | Żywica nylonowa PA6 |
| Marka | Zhongwang |
| Tworzywo | Poliamid 6 / Nylon 6 |
| Dostępne stopnie | Wtrysk ogólny / Wytłaczanie o wysokiej lepkości / Super hartowany / Trudnopalny |
| Gęstość | 1,12–1,15 g/cm3, gatunki bez wypełniacza |
| Temperatura topnienia | 215–225°C |
| MFR | 4–24 g/10 min (235°C/2,16 kg), w zależności od gatunku |
| Wytrzymałość na rozciąganie | 70–85 MPa, typowe odniesienie formowane na sucho |
| Moduł sprężystości | 2600–3200 MPa, typowe odniesienie formowane na sucho |
| Karbowany udar Izod w temperaturze 23°C | 5–8 kJ/m², typowy suchy odniesienie |
| Temperatura ugięcia pod wpływem ciepła przy 1,82 MPa | 55–70°C, typowe odniesienie |
| Skurcz formy | 1,0–1,8%, gatunki niewypełnione |
| Wilgotność równowagowa przy 50% RH | 2–3%, odniesienie |
| Palność UL94 | HB / V-2 / V-0, w zależności od gatunku i grubości |
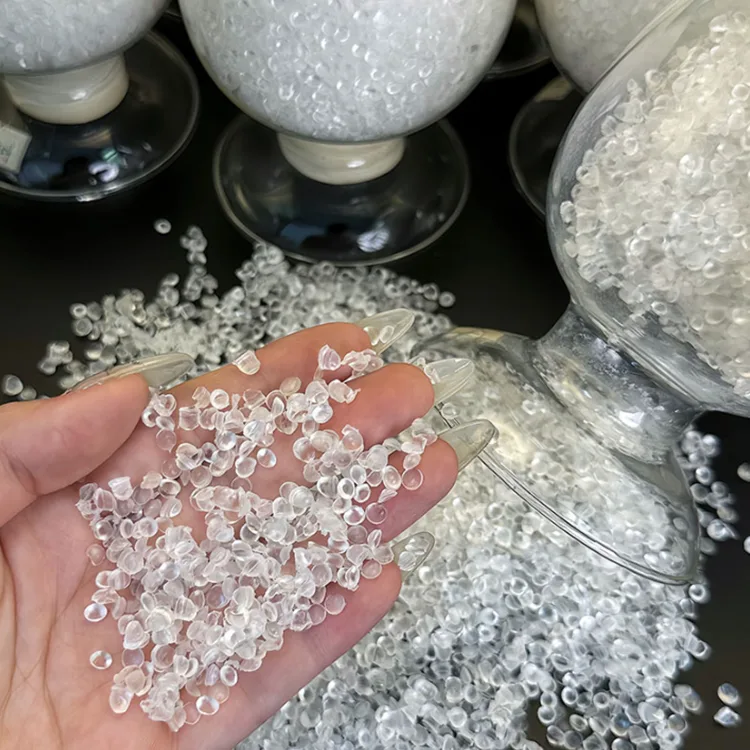
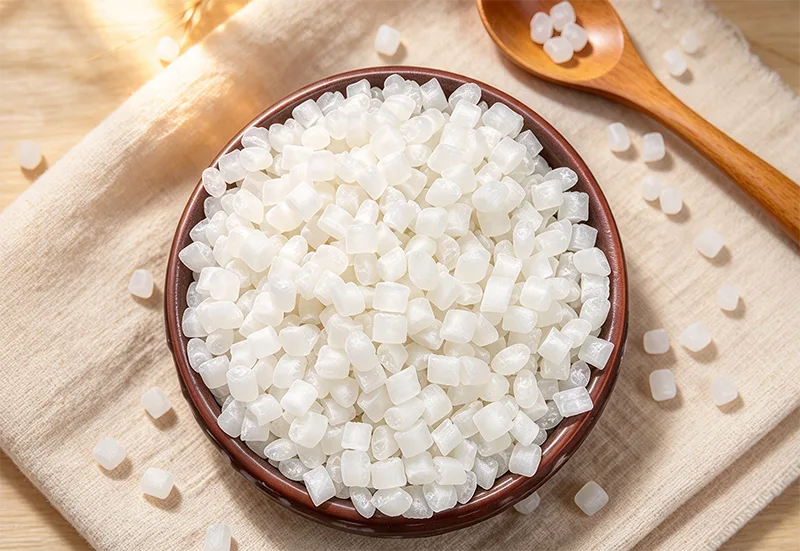
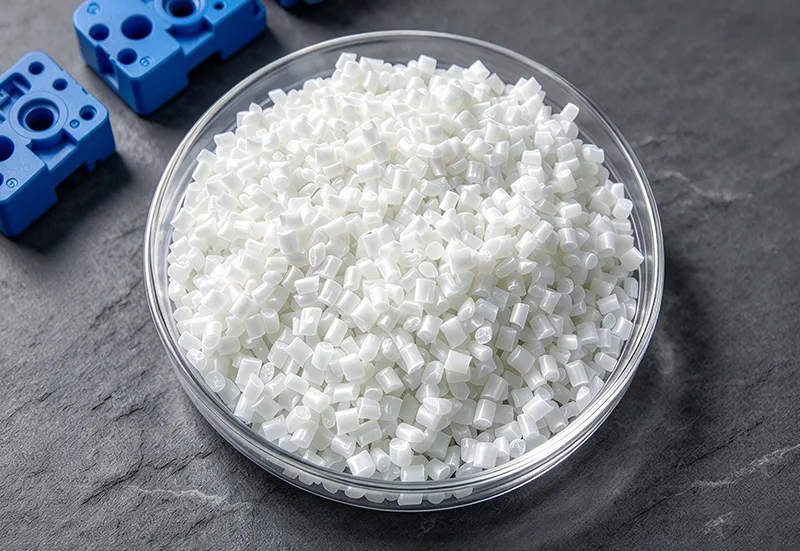
| Wygląd | Naturalne białe lub czarne granulki |
| Przetwarzanie | Formowanie wtryskowe / wytłaczanie / odpowiednie formowanie z rozdmuchem |
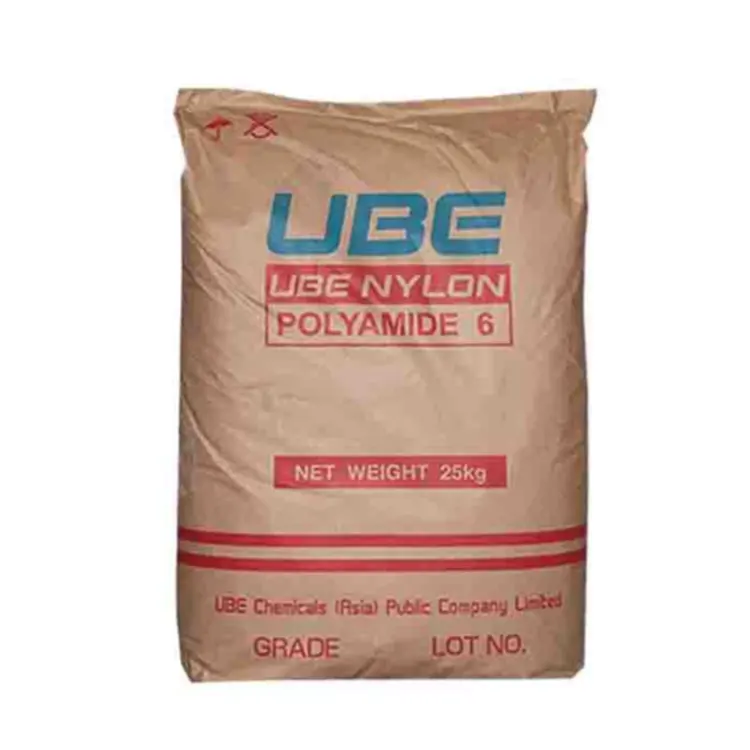
| Opakowanie | Worek tkany chroniący przed wilgocią 25 kg |
| Dokumentacja | TDS, COA, SDS i obowiązujące raporty z testów mechanicznych lub płomieni |
Referencyjne zalecenie suszenia to 80–85°C przez 4–6 godzin przy użyciu suszarki ze środkiem pochłaniającym wilgoć, przy docelowej wilgotności na poziomie 0,2% lub poniżej. Dla materiału wystawionego na działanie powietrza przez dłuższy czas podano oddzielne odniesienie do suszenia próżniowego w temperaturze 105°C przez 8–12 godzin. Rzeczywisty harmonogram powinien być zgodny z instrukcjami dla danego gatunku i pomiarami wilgotności.
Typowe temperatury beczek z materiałem niewypełnionym wynoszą 230–260°C. Nadmierne ciepło, długi czas przebywania lub niedostateczne suszenie mogą spowodować powstawanie odprysków, srebrnych smug, pęcherzyków lub utratę właściwości mechanicznych.
Temperatura formy wpływa również na krystalizację i wymiary. Ustawienia próbne powinny uwzględniać grubość części i wymaganą sztywność, a nie przyjmować jednej temperatury dla wszystkich zastosowań.
Zhongwang, zlokalizowana w Yuyao China Plastics City, koordynuje pozyskiwanie nylonu dla kupujących za pomocą formowania wtryskowego i wytłaczania. Zamawiając żywicę nylonową PA6, należy określić proces, docelowy MFR, wymagania mechaniczne lub udarowe, warunki wilgotnościowe, wymiary krytyczne i ilość roczną.
W przypadku zespołów precyzyjnych zalecaną sekwencją kwalifikacyjną jest próbne uformowanie komponentów, zmierzenie wymiarów na sucho, przystosowanie próbek do zamierzonego środowiska oraz ponowna ocena dopasowania i funkcjonalności. Dokumenty COA i TDS dla danego gatunku powinny potwierdzać specyfikację zakupu.
Poliamid pochłania wilgoć z powietrza. Woda działa jako plastyfikator w polimerze, który może zmniejszyć sztywność, jednocześnie zwiększając pewne parametry wytrzymałości i elastyczności.
Nie bez oceny. Te dwa polimery różnią się zachowaniem podczas topnienia, właściwościami termicznymi, reakcją na wilgoć i skurczem. Przed wymianą należy sprawdzić wymagania dotyczące narzędzi i komponentów.
Jedną z możliwych przyczyn jest nadmierna wilgotność pelletu. Należy również sprawdzić temperaturę przetwarzania, zanieczyszczenie i inne warunki formowania.
Nie należy go traktować jako bezpośredniego zamiennika. Jego niższą płynność stopu i wyższą wytrzymałość stopu wybiera się do zastosowań zorientowanych na wytłaczanie, a przydatność wtrysku wymaga oddzielnych prób.
Odpowiednie gatunki można rozważyć, jeśli ich udokumentowana klasyfikacja płomienia, grubość ścianki, właściwości elektryczne i właściwości mechaniczne odpowiadają zastosowaniu.
Adres
Budynek 1, Międzynarodowe Centrum Biznesowe China Plastics, nr 285 Shunda West Road, Yuyao City, Ningbo City, prowincja Zhejiang, Chiny
Tel
Jeśli masz jakiekolwiek pytania dotyczące oferty lub współpracy, napisz do nas e-mail lub skorzystaj z poniższego formularza zapytania. Nasz przedstawiciel handlowy skontaktuje się z Tobą w ciągu 24 godzin. Dziękuję za zainteresowanienasze produkty.