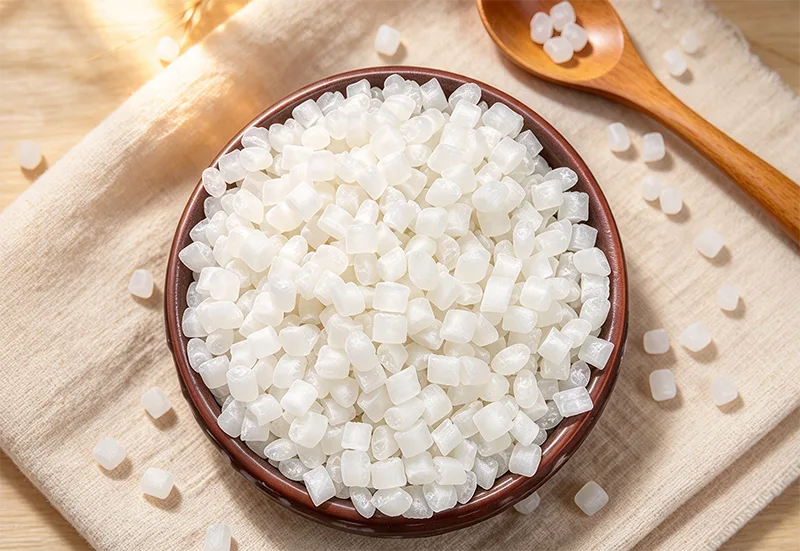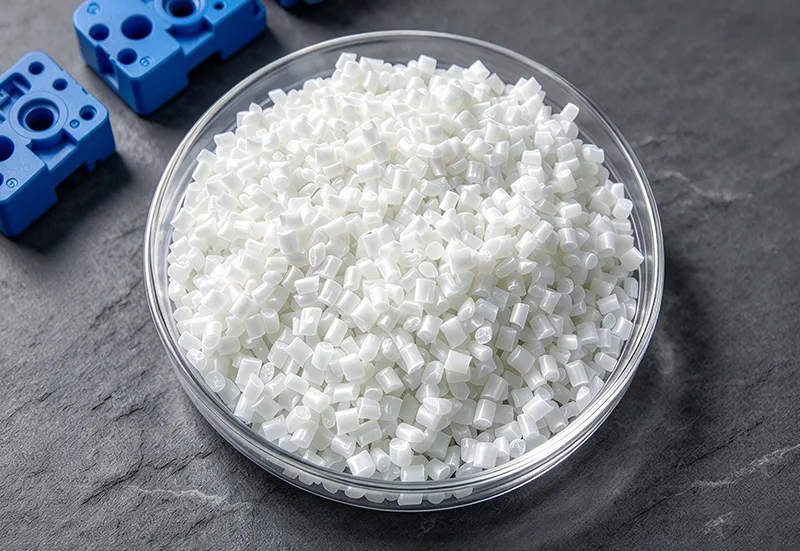
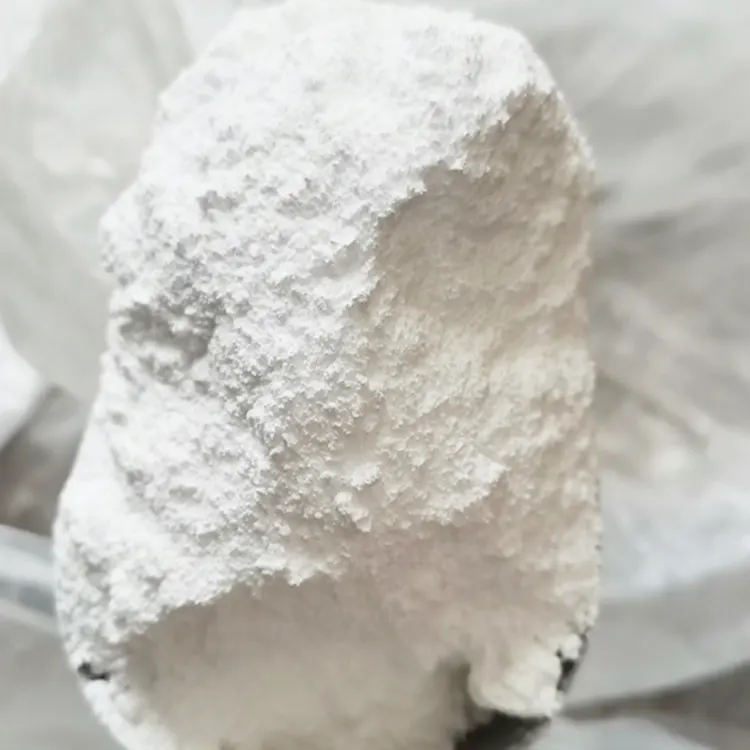
Zhongwang oferuje żywicę PTFE do zawieszania odbiorcom przemysłowym produkującym stały półprodukt PTFE i części formowane. Jego ziarnista struktura jest przeznaczona do napełniania proszkiem, zagęszczania i konsolidacji termicznej, a nie do konwencjonalnego wtryskiwania stopu lub wytłaczania pasty wspomaganej smarem.
Producenci zwykle wypełniają formę wybranym proszkiem, formują surową preformę pod kontrolowanym ciśnieniem, spiekają ją w podwyższonej temperaturze, a następnie schładzają zgodnie z odpowiednim harmonogramem. Każdy etap wpływa na gęstość wewnętrzną, zmianę wymiarów i ryzyko pękania.
Najbardziej użyteczna specyfikacja gatunku zależy od sprzętu formierskiego. Swobodny proszek, który jest stale podawany w automatycznej prasie, może mieć inne zalety niż drobniejszy proszek stosowany do małych części o wymagającej jakości powierzchni.
| Przedmiot | Specyfikacja referencyjna |
|---|---|
| Nazwa produktu | Zawieszenie z żywicy PTFE |
| Marka | Zhongwang |
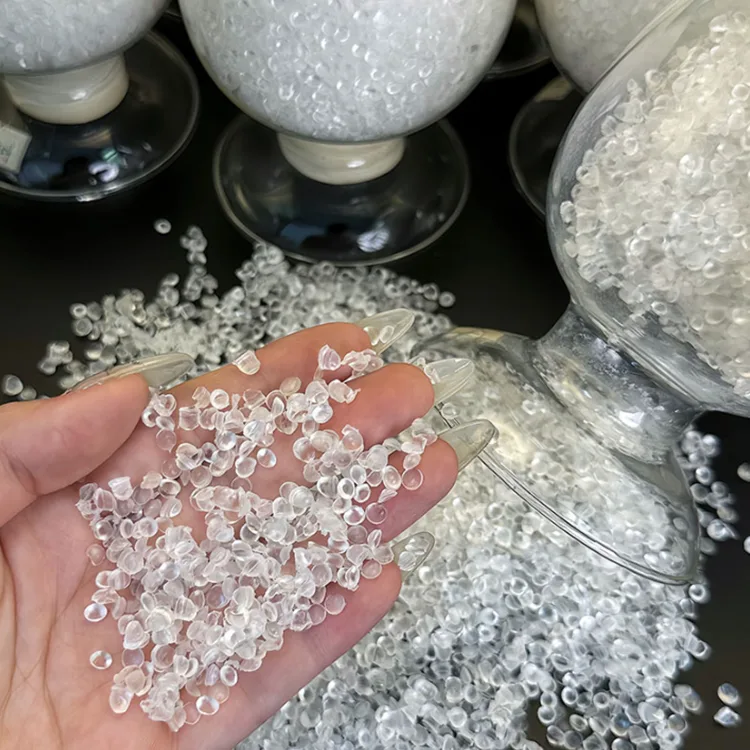
| Forma fizyczna | Biały granulowany proszek |
| Rozmiar cząstek | 15–900 μm w różnych rodzinach gatunków |
| Gęstość nasypowa | 300–1 000 g/l, w zależności od gatunku |
| Temperatura topnienia | 327±5°C |
| Standardowy ciężar właściwy | 2.13–2.19 |
| Wytrzymałość na rozciąganie | 22,5–36 MPa, typowe odniesienie |
| Wydłużenie przy zerwaniu | 250–400%, typowe odniesienie |
| Wilgoć | ≤0,04% |
| Referencyjna temperatura serwisowa | -200°C do 260°C |
| Metoda formowania | Prasowanie na zimno lub prasowanie izostatyczne, a następnie spiekanie |
| Opakowanie | 20–25 kg w podwójnych workach PE i bębnie papierowym |
| Dokumentacja | TDS, COA, SDS i odpowiednie dokumenty testowe |
Drobne gatunki są istotne przy produkcji małych formowanych elementów, cienkich półfabrykatów lub części wymagających gładszej powierzchni po spiekaniu i obróbce. W dostarczonym numerze referencyjnym znajdują się cząstki o wielkości 15–70 μm i zakresie gęstości nasypowej 300–500 g/l.
Gatunki średnie służą do konwencjonalnych prętów, grubszych blach, kształtowników i elementów uszczelniających. Odniesienie podaje zakres cząstek 70–260 μm. Wyniki prób powinny ustalić, w jaki sposób proszek zagęszcza się w wybranej wielkości formy.
Opcje granulatu o swobodnym przepływie zostały zaprojektowane z myślą o lepszym dostarczaniu leja zasypowego i automatycznym napełnianiu prasy. W dostarczonej publikacji podano wielkość cząstek 200–900 µm i gęstość nasypową 600–1 000 g/l; dokładne wartości zależą od gatunku.
W przypadku komponentów nośników półprzewodnikowych i sprzętu chemicznego o wysokiej czystości można rozważyć gatunki o wysokiej czystości. Kupujący potrzebują jasno określonych kryteriów zanieczyszczeń i substancji ekstrahowalnych, a nie tylko opisu „wysoka czystość”.
W przypadku żywicy PTFE do zawieszania właściwy gatunek materiału to tylko punkt wyjścia. Niedostateczne zagęszczenie może pozostawić puste przestrzenie; nadmierne ciśnienie może również przyczyniać się do naprężeń szczątkowych i uszkodzeń. Ciśnienie wstępne musi być dostosowane do geometrii artykułu, proszku i wyposażenia.
Typowa temperatura spiekania to 360–380°C, po której następuje kontrolowane chłodzenie. Duże kęsy wymagają szczególnej uwagi ze względu na gradienty temperatury w przekroju. Zbyt szybkie nagrzewanie i schładzanie może prowadzić do defektów wewnętrznych, wypaczeń lub pęknięć.
Po próbie sprawdź gęstość wypraski, stan powierzchni i integralność przekrojów. Jeżeli część będzie obrabiana w postaci uszczelek lub elementów układu ciśnieniowego, sprawdź spójność wymiarową i wymagania mechaniczne końcowego zastosowania.
Cząsteczki pozostawione w formach, podajnikach lub narzędziach mogą wyglądać jak ciemne ślady na spiekanym PTFE. Utrzymuj obszary, w których manipulujesz proszkiem, w czystości i stosuj procedury czyszczenia sprzętu przy zmianie z innych tworzyw sztucznych.
Drobne, niegranulowane proszki mogą nie być podawane tak równomiernie do automatycznych lejów zasypowych, jak proszki o swobodnym przepływie. Zbadaj gęstość nasypową i zachowanie leja zasypowego, jeśli ciężary formowanych produktów różnią się w zależności od cykli.
Sprawdź ciśnienie wstępnego formowania, grubość przekroju, jednorodność temperatury i harmonogram chłodzenia. Sam test proszkowy nie jest w stanie wyizolować pęknięć powstałych w wyniku procesu.
Zhongwang koordynuje zakupy materiałów za pośrednictwem sieci dostaw tworzyw sztucznych Yuyao. W przypadku zawiesinowej żywicy PTFE podaj typ prasy, pożądany rozmiar półwyrobu, preferencje dotyczące wielkości cząstek, docelową gęstość nasypową, wymagania dotyczące wypełniacza i ograniczenia czystości.
Dostarczone opakowanie zawiera 20–25 kg z podwójnymi workami wewnętrznymi z PE i zewnętrznym bębnem papierowym. Kupujący powinien zatwierdzić próbę produkcyjną i przejrzeć TDS, COA i dane z testów mechanicznych mające zastosowanie do wybranego gatunku przed zatwierdzeniem zbiorczym.
Nie jest to normalny materiał do wytłaczania pasty. Drobny proszek PTFE polimeryzowany dyspersyjnie służy do wytłaczania pasty wspomaganej smarem.
Ogólnie rzecz biorąc, bardziej odpowiednim punktem wyjścia jest gatunek granulowany o swobodnym przepływie. Przetestuj podawanie leja zasypowego, masę wsadu i zachowanie zagęszczania na rzeczywistej prasie.
Potencjalne przyczyny obejmują niewystarczające lub nierówne zagęszczenie i nieodpowiedni profil spiekania. Po próbnej produkcji duże kęsy należy sprawdzić pod kątem integralności wewnętrznej.
Nie. Przemiał zachowuje się inaczej i może pogorszyć krytyczne właściwości gotowej części. Jego zastosowanie wymaga osobnej oceny technicznej i nie jest zalecane do wymagających zastosowań uszczelniających.
Adres
Budynek 1, Międzynarodowe Centrum Biznesowe China Plastics, nr 285 Shunda West Road, Yuyao City, Ningbo City, prowincja Zhejiang, Chiny
Tel
Jeśli masz jakiekolwiek pytania dotyczące oferty lub współpracy, napisz do nas e-mail lub skorzystaj z poniższego formularza zapytania. Nasz przedstawiciel handlowy skontaktuje się z Tobą w ciągu 24 godzin. Dziękuję za zainteresowanienasze produkty.